

橡胶密封件生产对胶料混炼的均匀度、塑化程度要求较高,开炼机作为前道混炼的核心设备,一旦出现辊面磨损不均、挡胶板漏料、辊温波动大等问题,会直接导致密封件尺寸不稳定、废品率上升。不少企业遇到这类问题第一时间更换配件或调整配方,却忽略了日常保养不到位才是根源。从操作规范、易损件巡检、润滑维护三个角度梳理的落地动作,可帮企业快速减少设备异常,降低停机损失。
橡胶密封件生产所用胶料常添加炭黑、白炭黑等硬质填料,这些填料在混炼过程中会对辊面产生持续摩擦,若操作方式不当,会大幅加快辊面及相关部件的磨损速度。
辊距调节需遵循渐进原则,避免瞬间大幅度调整导致辊筒受力不均,对轴承和辊面造成冲击。加料时应将胶料均匀铺在辊筒的有效工作长度上,不要长期固定在同一位置加料,防止局部辊面磨损过快,影响后续混炼的厚度精度。
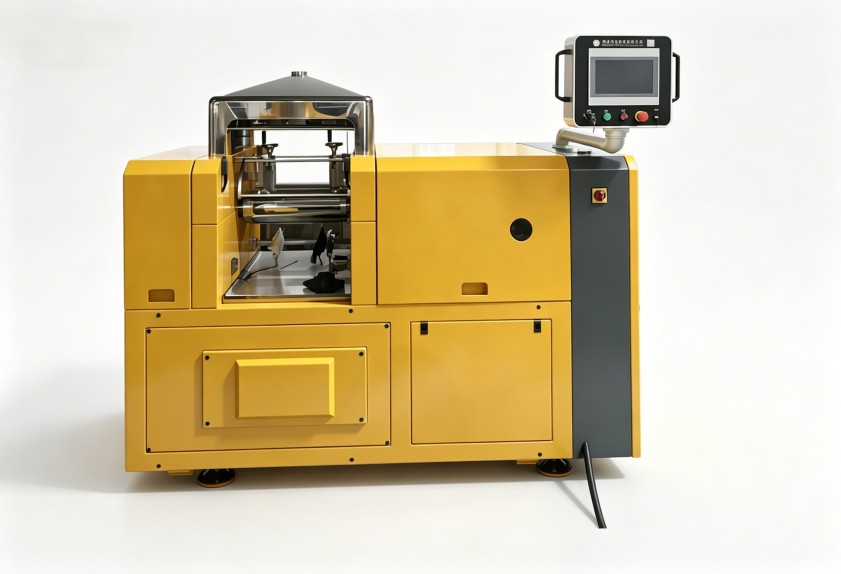
青海利拿地区不少橡胶密封件生产企业的操作人员为了赶产能,常会在辊温未达到设定值时就加料混炼,此时胶料硬度较高,会加剧辊面的硬摩擦,长期下来会明显缩短辊筒的使用寿命。必须在辊温达到工艺要求后再加料,同时要避免超负载运行,控制每次的加料量在设备允许的范围内。
班组换班时要及时清理辊面残留的胶料和填料,尤其是辊筒两端的缝隙位置,避免残留物料老化变硬,下次开机时刮伤辊面或卡住调距机构。
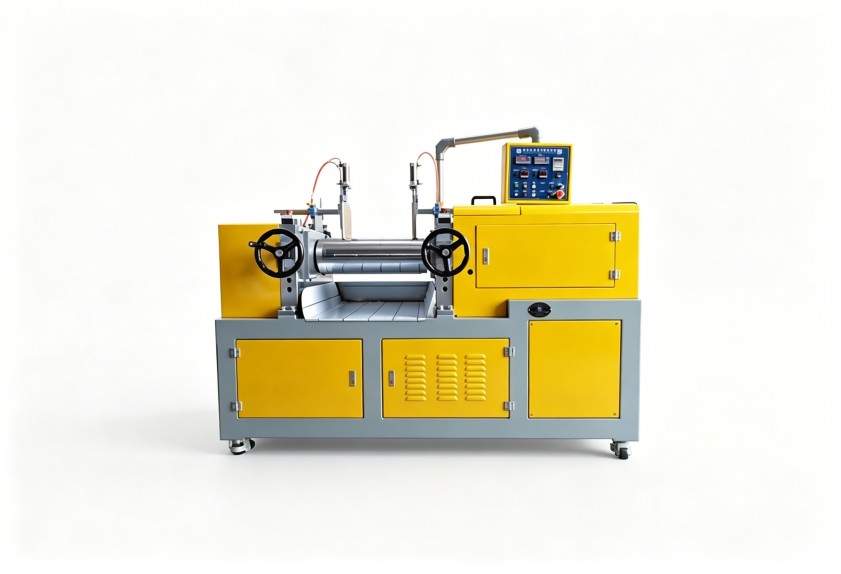
开炼机的易损件包括辊面、挡胶板密封垫、刮胶刀、调距螺母等,很多企业采用固定周期的巡检方式,没有结合自身生产的胶料特性调整,容易出现巡检不及时或过度巡检的问题。
橡胶密封件生产用胶料的硬质填料含量较高,易损件的磨损速度比普通胶料生产更快,巡检周期需要相应缩短。比如辊面每班换班时都要做外观检查,查看有没有划痕、麻点、凹陷等缺陷,小的缺陷可以及时打磨修复,避免缺陷扩大后影响混炼质量,甚至导致整根辊筒报废。
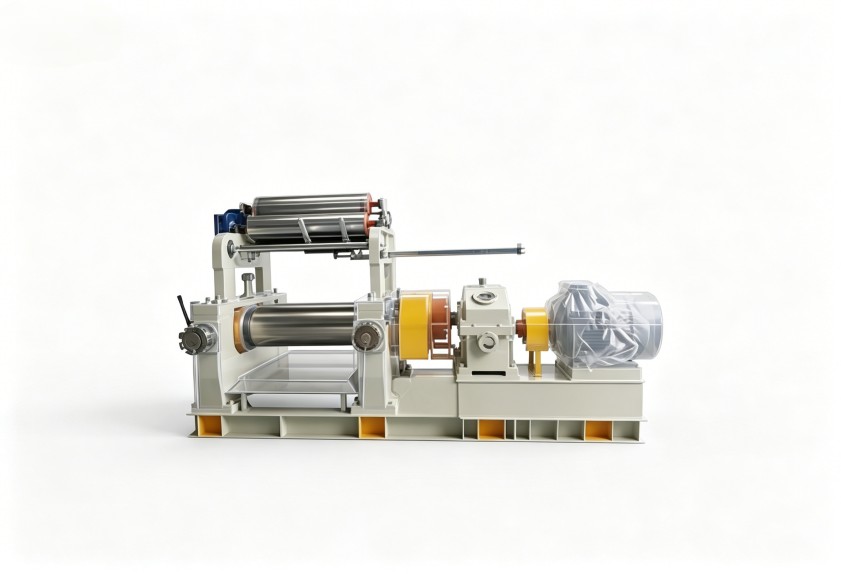
挡胶板的密封垫每周要检查一次贴合度,查看有没有老化、开裂的情况,一旦发现漏料要及时更换,避免胶料漏到调距机构里,加剧部件磨损。刮胶刀要检查刀刃的锋利度和与辊面的贴合度,刮胶不干净会导致辊面残留胶料,反而加速辊面磨损,不要等到刮胶刀完全损坏才更换。
青海利拿本地的生产车间若空气湿度较大,还需额外检查挡胶板的金属连接部件有没有锈蚀痕迹,避免锈蚀导致挡胶板变形,贴合不严出现漏料。巡检时要做好记录,跟踪每个易损件的使用周期,逐步摸索出适配自身生产节奏的更换规律。
润滑系统是开炼机正常运行的核心保障,也是开炼机保养中容易被忽略的部分。很多企业的润滑维护仅停留在定期加油的层面,忽略了润滑油选型、加油量、密封情况等细节,反而容易引发设备故障。
辊筒轴承的润滑要严格控制加油量,加油过多会导致轴承散热不畅,运行温度升高,加速轴承磨损;加油过少则会出现干摩擦,严重时会烧坏轴承。要按照设备说明的要求控制油位,每次加油前先检查油位情况,不要盲目添加。
润滑油的型号要符合设备要求,不能随意替换不同黏度、不同类型的润滑油。青海利拿地区常年气温偏高的生产车间,润滑油的黏度选择还要结合环境温度调整,避免高温下润滑油黏度下降,导致润滑效果不足。
要定期检查润滑系统的密封情况,查看轴承密封件有没有老化、漏油的问题。如果润滑油漏到胶料里,会直接影响橡胶密封件的物理性能,导致产品不合格。还要定期对润滑油进行过滤或更换,避免润滑油中混入金属碎屑、胶料颗粒等杂质,加剧部件的磨损。
很多企业的保养制度写得很完善,却落不到实处,核心原因是没有明确的责任划分和对应的考核机制。要把保养内容拆解到具体的岗位,比如日常的辊面清理、加料规范由操作人员负责,易损件巡检、润滑系统维护由维修人员负责,每个岗位的保养内容、标准、周期都要明确,避免出现问题互相推诿。
可以把开炼机的辊面磨损情况、非计划停机率、易损件消耗成本等指标和对应岗位的考核挂钩,提高相关人员的重视程度。同时要定期组织操作和维修人员的培训,让大家了解保养的逻辑和意义,而不是只机械执行动作,遇到异常情况也能及时判断和处理。
对于有多台开炼机的企业,可以建立设备档案,记录每台设备的保养情况、故障情况、易损件更换周期,逐步优化保养方案,让保养动作更贴合设备的实际运行状态。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
